
Статьи
Введение: Эволюция поверхностной прочности
В современной металлообработке и машиностроении борьба идет не за объемную твердость, а за интеллектуальное распределение свойств. Деталь должна обладать вязкой, пластичной сердцевиной, способной гасить ударные нагрузки и вибрации, и при этом иметь сверхтвердую, износостойкую поверхность. Традиционно эту задачу решали объемная закалка, цементация и азотирование. Однако в эпоху прецизионной механики, когда допуски измеряются микронами, а финишная шлифовка стоит дороже самого металла, классические методы начали проигрывать.
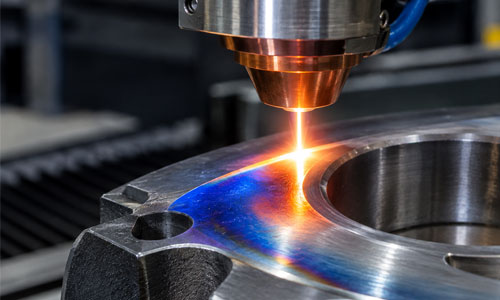
Лазерное термоупрочнение (лазерная закалка) — это технология, которая перевернула представление о поверхностном упрочнении. Если индукционная закалка токами высокой частоты (ТВЧ) — это мощный промышленный молот, то лазер — это скальпель нейрохирурга. В этом материале мы разберем физику процесса, виды лазерного упрочнения, современное оборудование и, главное, проведем детальный экономический и технологический аудит: в каких случаях лазерная технология полностью вытесняет ТВЧ, а в каких — остается неоправданно дорогой игрушкой.
Требуется лазерное термоупрочнение металла?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
1. Физика процесса: почему лазер не плавит, а закаляет
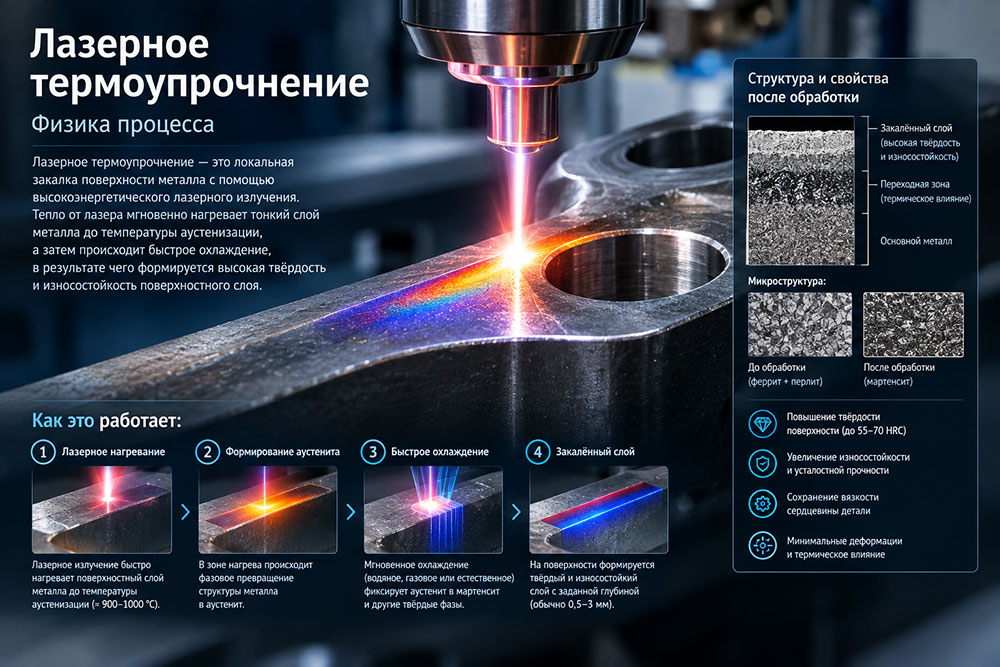
Главный парадокс лазерной закалки заключается в том, что поверхность металла нагревается до температур аустенитизации (1000–1300 °C) со скоростью до 10⁶ °C/с, но при этом деталь не превращается в лужу расплава.
Механизм процесса строится на трех китах:
- Высокая плотность мощности. Лазерный луч фокусируется в пятно диаметром от 0,2 до 5 мм, создавая плотность энергии 10⁴–10⁶ Вт/см².
- Скоростной нагрев. Время пребывания металла в критическом интервале температур исчисляется миллисекундами. Атомы углерода не успевают диффундировать глубоко, а зерно аустенита остается мелкодисперсным.
- Самозакалка (Self-quenching). Это ключевое отличие от ТВЧ. Как только лазерный луч уходит, зона нагрева мгновенно остывает. Тепло не задерживается на поверхности, а стремительно уходит в холодную массу детали. Скорость охлаждения достигает 1000–2000 °C/с.
В результате на поверхности формируется мелкоигольчатый мартенсит с твердостью 58–65 HRC, а переходная зона к основному металлу получается настолько плавной, что в ней практически отсутствуют термические напряжения. Это исключает образование микротрещин — главного бича классической объемной закалки.
Не путать с лазерно-ударным упрочнением (лазерным шок-пинингом, ЛУУ). Там луч не нагревает металл до фазовых превращений: короткий импульс создаёт ударную волну, которая пластически деформирует поверхностный слой. Нагрев отсутствует, мартенсит не образуется, твёрдость по HRC почти не растёт — работает не структура, а остаточные сжимающие напряжения, повышающие сопротивление усталости. Лазерное термоупрочнение меняет саму структуру поверхности, лазерно-ударное — только её напряжённое состояние, поэтому это разные услуги и разное оборудование.
2. Виды лазерного термоупрочнения
В зависимости от задачи и геометрии детали применяются три основные схемы упрочнения:
2.1. Закалка внахлест (Overlapping tracks)
Используется для обработки больших плоских поверхностей (направляющие станин, гильзы цилиндров, плиты пресс-форм). Лазерный луч движется по параллельным траекториям с перекрытием 20–40%.
Особенности: Требует идеальной плоскостности детали. При нарушении фокусного расстояния (например, из-за коробления стола) плотность энергии падает, и твердость слоя становится неравномерной. Для компенсации этого современные станки оснащаются лазерными триангуляционными датчиками, которые в реальном времени корректируют положение оптики.
2.2. Закалка по дорожкам (Contour hardening)
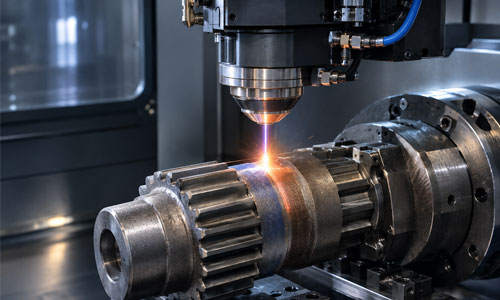
Применяется для валов, осей, кулачков и зубчатых колес. Лазер обводит контур детали или упрочняет только рабочие зоны (например, только вершины зубьев шестерни).
Преимущества: Позволяет обрабатывать детали, уже прошедшие финишную шлифовку. Ширина зоны термического влияния (ЗТВ) составляет всего 0,1–0,3 мм. Это означает, что после лазерной закалки деталь не «ведет», и она не требует повторной механической обработки.
2.3. Локальная импульсная закалка
Используется для точечных зон: отверстий под подшипники, галтелей, резьбовых участков. Реализуется либо сканирующими гальванометрическими системами, либо импульсными лазерами.
Применение: Упрочнение замков бурильных труб, седел клапанов ДВС, шаровых опор. Здесь лазер не имеет конкурентов, так как индуктор ТВЧ невозможно завести внутрь глухого отверстия диаметром 20 мм.
3. Оборудование: от CO2 до волоконных гигантов
Выбор источника излучения определяет не только стоимость станка, но и саму возможность обработки конкретной марки стали.
- CO2-лазеры (газовые). Старая, но надежная гвардия. Длина волны 10,6 мкм. Хорошо поглощаются большинством сталей и чугунов. Требуют сложной системы зеркал для доставки луча, чувствительны к пыли. Сегодня используются в основном для обработки очень больших площадей, где не требуется ювелирная точность.
- Диодные лазеры (LD). Компактные, с высоким КПД (до 50%). Излучение выходит в виде полосы (линии), а не точки. Идеальны для закалки протяженных зон (кромки ножей, длинные валы). Однако качество луча ниже, чем у волоконных, что ограничивает минимальную ширину дорожки.
- Волоконные лазеры (Fiber). Золотой стандарт 2020-х годов. Длина волны 1,06–1,07 мкм. Луч передается по гибкому оптоволокну, что позволяет легко интегрировать лазер в промышленные роботы-манипуляторы. Обеспечивают высочайшую плотность мощности и отличное качество пятна. Именно волоконные лазеры мощностью 3–6 кВт сегодня стоят на большинстве линий по упрочнению автокомпонентов.
- Дисковые лазеры (Disk). Применяются для глубокого упрочнения (до 2–3 мм) и работы с высокоотражающими материалами (алюминиевые сплавы, медь).
Современная лазерная установка — это не просто источник. Это роботизированный комплекс, включающий систему ЧПУ, систему сканирования (galvo-сканеры для малых зон или 5-осевые манипуляторы для больших), систему дымоудаления и, что критически важно, систему мониторинга процесса (пирометры и тепловизоры), контролирующую температуру пятна 2000 раз в секунду.
4. Лазер против ТВЧ: детальное сравнение технологий
Индукционная закалка (ТВЧ) десятилетиями была королевой массового производства. Чтобы понять, когда лазер становится выгоднее, нужно разобрать технологии по косточкам.
| Параметр | Лазерное термоупрочнение | Закалка ТВЧ |
|---|---|---|
| Контакт с деталью | Бесконтактный. Нет износа оптики. | Контактный (через зазор). Индукторы изнашиваются, трескаются, требуют охлаждения. |
| Оснастка | Универсальная. Не нужны индукторы под каждую деталь. Достаточно программы в ЧПУ. | Индивидуальная. Для каждой новой детали нужен дорогой медный индуктор. Стоимость оснастки — от 50 000 до 500 000 руб. |
| Деформации | Практически отсутствуют. Деталь не ведет. | Значительные. Неравномерный нагрев вызывает поводки. Требуется припуск на шлифовку. |
| Глубина слоя | 0,2–1,5 мм (редко до 2 мм). | 1,5–5 мм (легко регулируется частотой тока). |
| Сложная геометрия | Идеально. Можно упрочнить внутреннюю резьбу или острый угол. | Ограничена. Индуктор не может повторить сложный рельеф, возникают зоны перегрева на кромках. |
| Производительность | Ниже. Скорость прохода 20–100 мм/с. | Выше. Нагрев кулачка распредвала — 8–12 секунд. |
| Твердость | До 65 HRC (за счет сверхвысоких скоростей охлаждения). | 52–60 HRC. |
5. Когда лазер выгоднее ТВЧ: экономическая матрица
Лазерная установка стоит в 5–10 раз дороже среднестатистического поста ТВЧ. Однако существуют сценарии, где ТВЧ проигрывает экономически еще на этапе проектирования.
Сценарий 1: Детали после финишной обработки
Если деталь уже отшлифована под посадку подшипника (H6/h6), отправлять ее на ТВЧ нельзя. Индукционный нагрев вызовет поводку в 0,05–0,15 мм. Вам придется снова отдавать деталь на шлифовку, снимая дорогой припуск и нарушая структуру металла. Лазер нагреет только поверхность.
Экономия: стоимость повторной шлифовки и сохранение ресурса детали.
Сценарий 2: Мелкосерийное и единичное производство
Если вам нужно упрочнить 10 экспериментальных валов нового двигателя, изготовление индукторов для ТВЧ съест всю маржу и увеличит срок запуска на месяц. На лазере вы просто загружаете 3D-модель, задаете границы упрочнения и нажимаете «Старт».
Экономия: 2–4 недели времени и стоимость спецоснастки.
Сценарий 3: Сложный контур и локальные зоны
Представьте шестерню, где нужно закалить только вершину зуба, оставив впадину вязкой для поглощения ударных нагрузок. ТВЧ создает мощное электромагнитное поле, которое неизбежно нагреет и впадину. Лазер пройдет строго по эвольвенте зуба.
Экономия: повышение ресурса узла в 2–3 раза за счет оптимального распределения напряжений.
Сценарий 4: Внутренние поверхности
Упрочнение внутренней поверхности гильз цилиндров малого диаметра или отверстий в блоках цилиндров. ТВЧ-индуктор туда просто не влезет. Лазерная головка на гибком плече робота сделает это за один проход.
Экономия: возможность вообще реализовать данную конструкцию.
Сценарий 5: Отсутствие брака по закалочным трещинам
ТВЧ из-за высокой скорости нагрева и наличия индукторного зазора часто дает локальные пережоги на кромках. Лазер, благодаря прецизионному контролю мощности, сводит брак к статистической погрешности (<0,1%). В авиационном или медицинском машиностроении стоимость одной бракованной титановой детали перекрывает стоимость лазерной обработки тысячи таких деталей.
Лазер становится выгоднее ТВЧ, когда:
- Стоимость механической доработки после ТВЧ (шлифовки) превышает разницу в цене обработки.
- Стоимость изготовления и хранения парка индукторов выше, чем амортизация лазера на единицу продукции.
- Требуемая глубина слоя менее 1,5 мм.
- Деталь имеет сложную 3D-геометрию или внутренние полости.
6. Технологические ограничения и подводные камни
Лазер — не панацея. У технологии есть свои критические ограничения:
- Светопоглощение. Полированные поверхности отражают до 80% лазерного излучения. Перед лазерной закалкой поверхность необходимо матировать (пескоструйная обработка) или наносить специальные поглощающие покрытия (лазерные краски, которые испаряются в процессе). ТВЧ в этом плане абсолютно все равно, блестит деталь или нет.
- Производительность на больших площадях. Если вам нужно закалить плоскость размером 1×1 метр, лазер будет ползать по ней часами. ТВЧ-индуктор размером с эту плоскость справится за 5 минут.
- Глубина. Для валов, работающих в условиях экстремального износа (шнеки, зубья ковшей экскаваторов), глубины 1 мм недостаточно. Здесь правит ТВЧ или плазменная наплавка.
7. Практические кейсы из российской промышленности
- Автопром (моторные производства): Переход на лазерное упрочнение кулачков распределительных валов. Цель — исключить операцию финишной шлифовки кулачков после термообработки. Лазер позволил сохранить геометрию, достигнутую при точении, и уйти от использования токсичных охлаждающих эмульсий, которые применялись при ТВЧ.
- Нефтесервис: Упрочнение замковых резьб бурильных труб. Традиционно резьбы обкатывали роликами — накатка резьбы (ППД). Лазерная закалка по профилю резьбы дает твердость 60 HRC против 45 HRC при обкатке, что увеличивает количество циклов свинчивания-развинчивания в 2,5 раза.
- Станкостроение: Направляющие станин тяжелых фрезерных центров. Использование широкополосных диодных лазеров позволяет закаливать дорожки шириной 50 мм за один проход со скоростью 1 м/мин, обеспечивая ресурс направляющих в 15–20 лет без износа (по оценкам производителей).
8. Тренды и взгляд в будущее
Технологии лазерного упрочнения не стоят на месте. В этом году наметились три ключевых вектора развития:
- Гибридные головки. Появляются установки, совмещающие лазерную закалку и лазерную наплавку (DMD). Робот может сначала наплавить изношенный кулачок, а следом, не снимая деталь, закалить его до 62 HRC.
- ИИ и цифровые двойники. Программное обеспечение для лазерных станков теперь не просто рисует траекторию. Нейросеть анализирует 3D-модель, предсказывает зоны термических деформаций и заранее корректирует мощность луча (например, снижая ее на входе в угол, чтобы избежать оплавления кромки).
- Зеленая повестка. Лазерная закалка — сухой процесс. В отличие от ТВЧ, где используются системы охлаждения индукторов, и тем более в отличие от соляных ванн, лазер не генерирует жидких отходов. В условиях ужесточения экологических норм в РФ и мире это становится серьезным конкурентным преимуществом при получении разрешений на строительство новых цехов.
Заключение
Выбор между лазером и ТВЧ — это не выбор между «хорошим» и «плохим». Это выбор между молотком и лазерным скальпелем. ТВЧ остается непревзойденным инструментом для массового, серийного производства простых деталей (валы, оси, плоские плиты), где важна скорость и глубина слоя. Лазерное термоупрочнение занимает нишу высокотехнологичного, прецизионного и мелкосерийного производства.
Если ваша деталь стоит дорого, уже отшлифована, имеет сложную форму или требует упрочнения в труднодоступных местах — лазер окупится быстрее, чем вы ожидаете, просто за счет исключения последующих операций мехобработки и снижения уровня брака. Если же вы производите тысячи одинаковых шестерен для сельхозтехники — ТВЧ с его простыми медными индукторами пока останется королевой конвейера.
01.10.2026


