

Статьи
Введение: почему химический никель вытесняет гальванику в прецизионных узлах
В современной промышленности, от нефтегазового машиностроения до микроэлектроники, требования к защитным и функциональным покрытиям постоянно растут. Традиционное гальваническое никелирование, при котором деталь выступает катодом, а осаждение происходит под действием внешнего тока, имеет фундаментальный недостаток — неравномерность распределения металла. На острых кромках и выступах слой получается толстым, а в глухих отверстиях, резьбах и внутренних каналах — критически тонким.
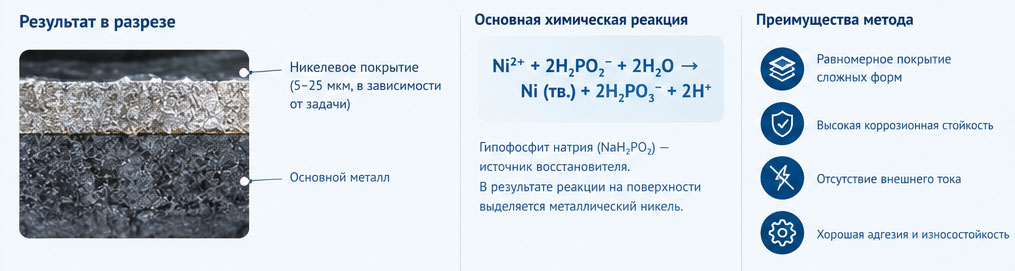
Химическое никелирование (Electroless Nickel Plating, EN) — это автокаталитический процесс, лишённый этого недостатка. Восстановление ионов никеля из раствора происходит за счет химического восстановителя (чаще всего гипофосфита натрия) без участия внешнего источника тока. Результатом является осаждение не чистого никеля, а сплава никель-фосфор (Ni-P). Именно наличие фосфора в количестве от 2 до 14% по массе определяет комплекс свойств покрытия — сравнение с другими методами защиты поверхности есть в разделе гальваника и покрытия.
Ищите кто делает химическое никелирование металла?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
1. Фундаментальный механизм и роль фосфора
Процесс протекает в почти кипящем растворе (85–95 °C). Ионы никеля (Ni²⁺) восстанавливаются гипофосфит-ионами (H₂PO₂⁻). При этом протекает параллельная побочная реакция окисления гипофосфита с выделением водорода. В структуру покрытия фосфор включается в виде твердого раствора или фосфида никеля (Ni₃P).
Содержание фосфора — главный технологический параметр, который закладывается на этапе проектирования покрытия. В зависимости от его массовой доли покрытия Ni-P делятся на три фундаментальные группы:
1. Низкофосфористые (2–5% P)
Структура покрытия — микрокристаллическая. Такие слои обладают максимальной твердостью сразу после осаждения (до 600–650 HV). Они обладают высокой износостойкостью и электропроводностью. Однако их ахиллесова пята — пористость. При содержании фосфора менее 5% покрытие имеет сквозные поры, что делает его непригодным для защиты стали в коррозионно-активных средах без дополнительного герметизирующего слоя. Применяется для пресс-форм, работающих с абразивными пластиками, и деталей, требующих высокой проводимости.
2. Среднефосфористые (5–9% P)
Золотая середина химической металлизации. Структура смешанная (кристаллическая матрица с аморфными включениями). Твердость в исходном состоянии составляет 500–550 HV. Эти покрытия обеспечивают оптимальный баланс между износостойкостью и коррозионной защитой. Именно среднефосфористый никель чаще всего применяется в общем машиностроении, автомобилестроении и для подготовки поверхностей под пайку (процесс ENIG в электронике).
3. Высокофосфористые (10–13% P)
Структура — полностью аморфная, стеклообразная. В исходном состоянии твердость ниже (450–500 HV), покрытие мягче и эластичнее. Главное преимущество — абсолютная беспористость. Аморфная матрица не имеет кристаллических границ, по которым могла бы развиваться коррозия. По данным испытаний в камере соляного тумана (ASTM B117), высокофосфористый Ni-P толщиной 25 мкм выдерживает более 1000 часов без появления красной ржавчины на стальной подложке. Кроме того, при содержании фосфора выше 10–11% покрытие переходит в немагнитное состояние, что критично для узлов точной механики и навигационного оборудования.

2. Режимы осаждения: управление процессом в реальном времени
Качество и состав покрытия Ni-P напрямую зависят от стабильности химического состава ванны. В отличие от гальваники, где ток регулируется реостатом, здесь оператор управляет термодинамикой раствора.
Температура ванны
Это главный рычаг управления скоростью. При стандартных режимах (85–95 °C) скорость осаждения составляет 10–25 мкм/ч. Повышение температуры от 80 до 90 °C увеличивает скорость в 1,5 раза. Однако существует верхний предел: при температуре выше 95–98 °C резко возрастает риск спонтанного разложения (саморазряда) раствора — выпадения черного порошка никеля на стенках ванны и трубопроводах, что приводит к порче электролита.
Кислотность (pH)
Оптимальный диапазон для большинства кислых электролитов — pH 4,8–5,5.
- При снижении pH ниже 4,0 скорость реакции падает практически до нуля, а содержание фосфора в покрытии резко возрастает (до 12–13%), что делает слой слишком мягким.
- При повышении pH до 6,0–6,5 скорость осаждения достигает максимума (до 23,5 мкм/ч), но содержание фосфора падает до 7–8%.
- В щелочных ваннах (pH 7,5–9,0) процессы идут медленнее (8–12 мкм/ч), но растворы гораздо стабильнее и позволяют наносить покрытие на коррозионностойкие стали и алюминий без риска подтравливания основы.
Концентрация восстановителя (гипофосфита)
Существует прямая зависимость: чем выше концентрация гипофосфита натрия в растворе, тем больше фосфора включается в покрытие. При концентрации 30–46 г/л содержание P растет пропорционально с 7,4% до 9,1%. Однако избыток восстановителя ускоряет накопление фосфит-ионов (продуктов распада), которые образуют с никелем труднорастворимые комплексы, «отравляя» ванну и вызывая саморазложение.
Комплексообразователи и стабилизаторы
Современный электролит химического никелирования — это сложная многокомпонентная система. Соли органических кислот (лимонная, уксусная, аминоуксусная) служат буферами, удерживающими pH в заданном коридоре, и комплексообразователями, удерживающими ионы никеля в растворе. Стабилизаторы (сульфиды, соединения свинца или олова в микродозах 0,001–0,01 г/л) подавляют автокаталитическое разложение на нерабочих поверхностях. Ошибка в дозировке стабилизатора на 0,005 г/л может либо остановить процесс, либо привести к взрывному разложению ванны.
3. Специфика осаждения на различные подложки
Химический никель уникален своей универсальностью, но требует разного подхода к активации:
- Сталь и чугун: обезжиривание, травление и декапирование в кислоте, затем прямое никелирование в кислых ваннах с высокой буферной ёмкостью. Чугун дополнительно требует удаления графита с поверхности, иначе на нём не стартует автокатализ.
- Алюминий и его сплавы: Из-за мгновенно образующейся оксидной пленки требуют обязательного нанесения тонкого (0,1–0,3 мкм) цинкового погружного подслоя (Immersion Zinc), который служит катализатором для старта автокаталитической реакции Ni-P.
- Медь и латунь: Легко активируются, но склонны к контактному вытеснению никеля. Требуют использования комплексообразователей (цитратов) для предотвращения образования шероховатого подслоя.
- Диэлектрики (пластик, керамика): Требуют химического травления для создания микрошероховатости и последующего палладиевого активирования (Pd-Sn коллоид).
4. Термическая обработка: раскрытие истинного потенциала Ni-P
Свежеосажденное покрытие Ni-P всегда содержит водород и внутренние напряжения, а его структура метастабильна. Для достижения максимальных эксплуатационных свойств детали подвергают термообработке.
Дисперсионное твердение (400–450 °C)
Это ключевая операция для высокофосфористых покрытий. При нагреве до 400 °C и часовой выдержке из аморфной матрицы начинают выделяться нанокристаллы интерметаллида Ni₃P. Они служат центрами закрепления дислокаций (дисперсионное упрочнение). Твёрдость покрытия скачкообразно возрастает с 500 HV до 900–1100 HV. Это сопоставимо с показателями твёрдого хромирования, но при этом Ni-P сохраняет свою беспористость.
Важные ограничения:
- Для алюминиевых сплавов: Температура термообработки строго ограничивается 150–180 °C. Нагрев до 400 °C приведет к разупрочнению (пережогу) основного металла.
- Для сталей: При температурах выше 500 °C происходит огрубление (коагуляция) выделений Ni₃P, зёрна вырастают, и твёрдость начинает снижаться. Режим подбирают с учётом того, как поведёт себя основа — отпуск металла при этих температурах тоже снижает напряжения.
- Снятие водородной хрупкости: Для высокопрочных сталей перед термоупрочнением покрытия проводят низкотемпературный отжиг (200 °C) для диффузионного удаления водорода, иначе деталь может треснуть.
5. Сравнение с гальваническим никелем и твердым хромом
| Параметр | Химический Ni-P (10% P) | Гальванический никель | Твердый хром |
|---|---|---|---|
| Равномерность | Идеальная (±1 мкм) | Низкая (эффект «собачьей кости») | Средняя |
| Микротвердость (после ТО) | 900–1100 HV | 500–600 HV | 900–1200 HV |
| Коррозионная стойкость | Превосходная (аморфная) | Средняя (требует хрома) | Высокая (но пористый) |
| Магнитные свойства | Немагнитный (парамагнетик) | Ферромагнетик | Ферромагнетик |
| Износостойкость | Высокая | Низкая | Очень высокая |
Химическое никелирование не конкурирует с хромированием на валах под экстремальной нагрузкой. Там, где нужен именно нарощенный твёрдый слой, работает хромирование; там, где нужна коррозионная стойкость без тока — Ni-P.
Заключение
Химическое никелирование сплава Ni-P — это зрелая, высокотехнологичная дисциплина на стыке химии и материаловедения. Переход от средних показателей к премиальному качеству покрытия лежит в плоскости тотального контроля режимов: стабилизации pH в пределах 0,1 единицы, фильтрации раствора от микрочастиц (0,2 мкм) и строгого соблюдения температурных профилей термообработки. Правильно подобранное содержание фосфора под конкретную среду эксплуатации позволяет получить покрытие, которое превосходит альтернативные методы. Разместите заказ с чертежом — исполнители подберут раствор и режим термообработки.
26.10.2026


